


Роботизирана система за заваряване
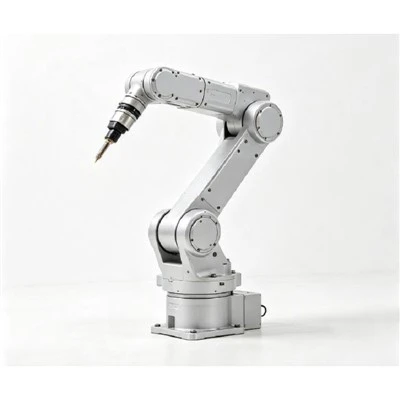
Роботизирана система за заваряване интегрира 6-ос промишлен робот, усъвършенствано заваръчно оборудване, позиционер, персонализирано приспособление и защитно обезопасяване в унифицирана, автоматизирана заваръчна клетка.
Роботът прецизно-контролира пътя на горелката, скоростта на движение и последователността на заваряване. Когато е необходимо, позиционерът завърта или накланя детайла, като дава на робота оптимален достъп на горелката до сложни заваръчни съединения, като същевременно минимизира ръчното препозициониране.
Технически спецификации
|
Параметър |
Типична спецификация |
|
Полезен товар на робота |
6–25 кг |
|
Robot Reach |
1400–2300 мм |
|
Повторяемост на робота |
±0,02–0,08 мм |
|
Процес на заваряване |
MIG / MAG / TIG |
|
Заваръчен ток |
250–500 A |
|
Диаметър на заваръчната тел |
0,8–1,6 мм |
|
Скорост на подаване на тел |
Приблизително. 2–20 м/мин |
|
Капацитет на позиционера |
250–4 000 кг |
|
Позициониращи оси |
1–3 оси |
|
Ротация на позиционера |
До 360 градуса, в зависимост от конфигурацията |
|
Наклон на позиционера |
Обикновено 0–90 градуса, в зависимост от конфигурацията |
|
Монтаж на робот |
Под / пиедестал / линейна писта |
|
Охлаждане на горелката |
Въздушно-охлаждане/водно{1}}охлаждане |
|
Захранване |
3-фазен 380/400 V, 50/60 Hz, конфигурируем |
|
Въздух под налягане |
Приблизително. 0.5–0,7 MPa |
Основни производствени предимства
Повторяемо качество:Елиминира отклонението на заваръчния шев чрез поддържане на стриктна скорост на движение, тъкане и контрол на разстоянието на дъгата при дълги цикли.
Намалено време на неактивност:Конфигурациите на двойни-станции позволяват едновременно зареждане и заваряване, което увеличава-времето на дъгата.
Подобрена ергономичност и безопасност:Освобождава операторите от повтарящи се манипулации с горелка, силна топлина и излагане на пръски при заваряване.
Достъп до сложни стави:Координираното движение между 6-осния робот и позиционера позволява заваряване надолу дори при ъглова геометрия.
Обхват на индустриално приложение
Автомобили и транспорт:Подрамки, конструкции на шасита, рамки за седалки, корпуси на оси.
Селскостопанска техника:Основно шаси, рамена на стрелата, скоби за теглич, рамки за инвентар.
Строителство и добив:Тежки носещи греди, машинни основи, хидравлични конзоли.
Обща промишленост:Съдове под налягане, резервоари за съхранение, електрически кутии, тежки тръбопроводи.
Метални мебели:Тръбни рамки за столове/маси, стелажи за съхранение, търговски шкафове.
Разширени опции за автоматизация и сензори
Разпознаване на допир (намиране на първоначална позиция):Използва газовата дюза или върха на телта, за да локализира заваръчната фуга, преди да запали дъгата, компенсирайки вариациите при щамповане или срязване.
Проследяване на дъговия шев:Измерва флуктуациите на тока по време на тъкане на горелка, за да регулира вертикалните и страничните отмествания на пътя в реално време по време на заваряване на тежки плочи.
Лазерно оптично проследяване на шевове:Високо{0}}прецизният оптичен сензор сканира профилите на фугите преди дъгата, като коригира несъответствието на траекторията за вариации на междините или термично изкривяване.
Станция за автоматична горелка:Програмираният цикъл на поддръжка почиства вътрешните пръски от дюзата, инжектира течност против-пръски и отрязва стърчащата-жица, за да осигури надеждно стартиране на дъгата.
Допълнителни модули за автоматизация
Докосване:Използва тел или газова дюза, за да локализира позициите на ръба на детайла преди запалване на дъгата, компенсирайки вариациите на толеранса на компонентите.
Лазерно проследяване на шевове:Оптично-разпознаване в реално време за проследяване на сложни или термично изкривени съединения по време на заваряване.
Проследяване на дъгов шев (през-дъга):Наблюдава флуктуацията на тока/напрежението на дъгата по време на тъкане, за да регулира динамично траекторията на горелката върху средна/тежка плоча.
Автоматична станция за поддръжка на горелка:Комбинира механично разширяване, пръскане против -пръскане и подрязване на тел в един цикъл.
Мониторинг на производството и HMI:Визуално показване на показатели за заваряване, аларми за повреда, брой парчета и състояние на линията.
Оперативен работен процес
Зареждане:Операторът позиционира необработените компоненти върху прецизни локатори.
Затягане:Пневматични скоби за заключване на компоненти; сензорите потвърждават разположението на частта.
Разрешение за безопасност:Операторът излиза и натиска нулиране на клетката/активиране на светлинна завеса.
Сензор и дъга-вкл.:Роботът изпълнява разпознаване на допир (ако е активирано) и завършва програмната последователност.
Индексиране на позиционера:Позиционерът завърта детайла динамично, за да поддържа позиции надолу.
Разтоварване:Робот паркира в начална позиция; освобождаване на скоби за изваждане на готовата част.
Гарантиране на качеството, доставка и поддръжка на място
Фабричен приемен тест преди изпращане:Всяка клетка се подлага на пълни механични, безопасни и експлоатационни тестове преди изпращане. Пробни заваръчни проби с използване на клиентски детайли са налични при поискване.
Изчерпателна документация:Доставя се с електрически схеми, ръководства за експлоатация, резервни копия на програми за роботи, графици за поддръжка и списъци с резервни части.
Международно съответствие:Системите могат да бъдат изградени в съответствие със стандартите за индустриална автоматизация CE, UL и ISO.
Техническа поддръжка:Глобална дистанционна техническа поддръжка, обучение за програмиране на оператори, въвеждане в експлоатация на системата и наличност на резервни части.
ЧЗВ
Популярни тагове: роботизирана заваръчна система, Китай производители на роботизирана заваръчна система, фабрика, Компактен палетизиращ робот
Следваща
6-осен заваръчен роботМоже да харесаш също


Изпрати запитване